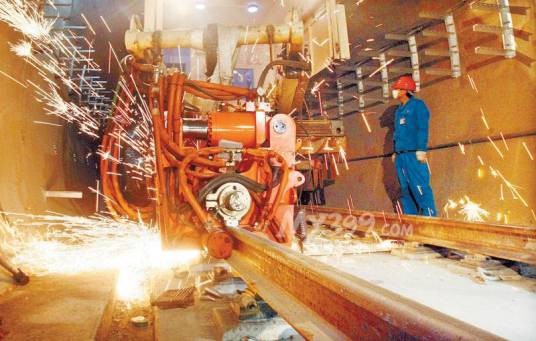
轨条接头工作(别名:钢轨焊接)是通过焊接消除钢轨间缝隙的铁道交通技术,主要应用于无缝线路建设。该技术包含闪光焊、气压焊和铝热焊三种方法,其中闪光焊接头占比达87%,气压焊接头占10%,铝热焊接头占3%。其应用显著减少了列车运行中的冲击与振动,延长了轮轨部件使用寿命,保障了行车安全。
闪光焊利用电阻热产生闪光形成焊缝,焊接温度超过1600摄氏度,具有自动化程度高、接头性能接近母材的特点,广泛应用于长钢轨制造与现场焊接,其接头平直度可控制在毫米级别。气压焊通过火焰加热与加压顶锻实现连接,多用于联合接头焊接,但对工艺要求严格。铝热焊采用铝热反应铸造焊接,常用于线路维修,但焊缝强度较低。焊接后需经超声波探伤等检测工序,确保接头平直度误差在0.1至0.3毫米以内。
想要了解更多“轨条接头工作”的信息,请点击:轨条接头工作百科